
 733 848 489


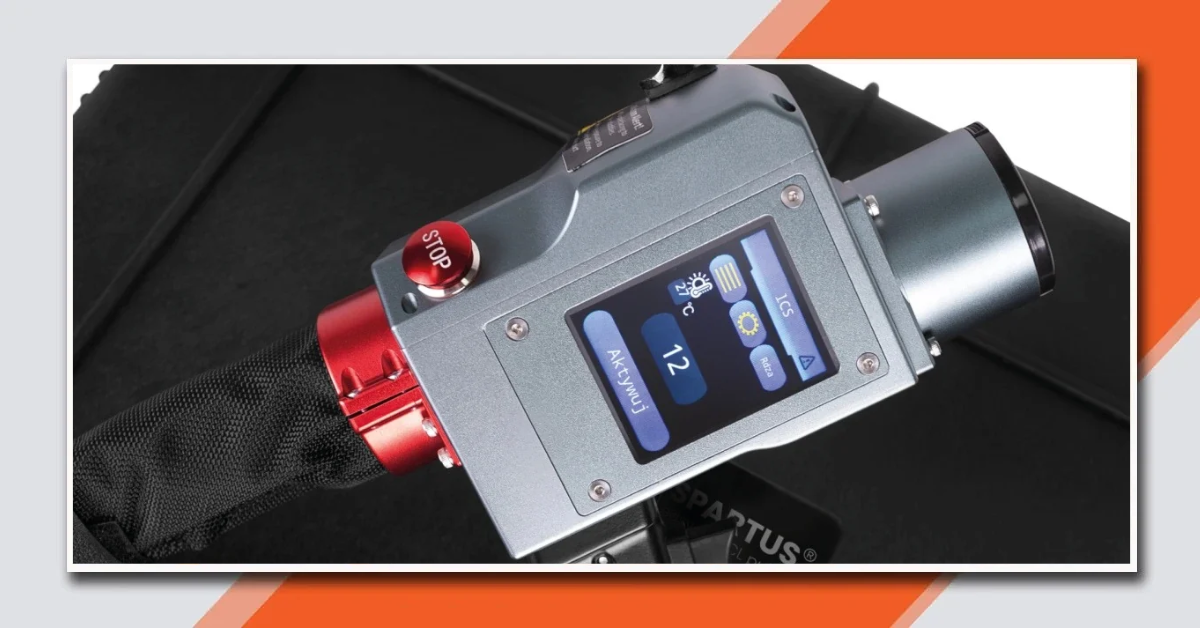
Czyszczenie laserowe metalu pozwala usuwać rdzę, wybrane powłoki malarskie, tlenki i zanieczyszczenia powierzchniowe bez szlifowania ani stosowania ścierniwa. Technologia znajduje zastosowanie przy renowacji części maszyn, przygotowaniu elementów do spawania i oczyszczaniu powierzchni po procesach produkcyjnych. Nie oznacza to jednak, że laser zawsze będzie szybszy od piaskowania albo że nie może uszkodzić czyszczonego materiału.
W internecie można zobaczyć nagrania, na których zardzewiały metal w kilka sekund staje się idealnie czysty. W rzeczywistym warsztacie efekt zależy od rodzaju korozji, grubości warstwy, powierzchni roboczej i parametrów urządzenia. Wyjaśniamy, jak działa laserowe czyszczenie, czym różni się oczyszczarka impulsowa od CW i kiedy inwestycja ma sens – również w zastosowaniach spawalniczych.
Dobór technologii zależy od rodzaju powierzchni, oczekiwanego efektu i skali pracy. W Allweld znajdziesz urządzenia do usuwania rdzy, wybranych powłok i zanieczyszczeń produkcyjnych. Zobacz oczyszczarki laserowe do metalu i porównaj rozwiązania do różnych zastosowań.
- Czyszczenie laserowe metalu - zasada działania i ablacja
- Usuwanie rdzy, farby i tlenków za pomocą lasera
- Laser impulsowy a CW - różnice w zastosowaniu
- Czyszczenie laserowe przed i po spawaniu
- Laser, piaskowanie czy szlifowanie?
- Bezpieczeństwo podczas czyszczenia laserem
- Kiedy warto inwestować w oczyszczarkę laserową?
- Najczęściej zadawane pytania
- Laser usuwa warstwy powierzchniowe, np. rdzę, wybrane lakiery i tlenki. Nie naprawia ubytków metalu powstałych wskutek korozji.
- Cienki nalot rdzy i gruba, wieloletnia korozja wymagają innego nakładu pracy. Efektowne filmy nie pokazują zawsze rzeczywistej wydajności procesu.
- Lasery impulsowe dają szerokie możliwości kontroli oddziaływania energii, co bywa korzystne przy precyzyjnym czyszczeniu.
- Lasery CW mogą zapewniać dużą wydajność, ale trzeba kontrolować nagrzewanie podłoża.
- Częstotliwość, czas impulsu i geometria skanowania mają znaczenie dla skuteczności i powtarzalności procesu - nie wystarczy porównać samej mocy urządzeń.
- Technologia może pomagać w przygotowaniu powierzchni przed spawaniem i usuwaniu tlenków po spawaniu.
- Brak ścierniwa nie oznacza braku zagrożeń. Konieczne są zabezpieczenia laserowe oraz kontrola dymów i aerozoli.
Czyszczenie laserowe metalu - zasada działania i ablacja
Oczyszczarka laserowa kieruje skoncentrowaną wiązkę na powierzchnię materiału. Energia jest pochłaniana przez zanieczyszczenie lub powłokę, powodując jej szybkie nagrzewanie, rozkład, odparowanie albo odrywanie od podłoża. Jednym z mechanizmów wykorzystywanych w tym procesie jest ablacja laserowa, czyli usuwanie materiału wskutek oddziaływania promieniowania laserowego.
W ręcznej oczyszczarce operator prowadzi głowicę nad powierzchnią, a układ optyczny przesuwa wiązkę w określonym obszarze. Zamiast ścierać rdzę tarczą albo uderzać w detal ziarnami ścierniwa, urządzenie oddziałuje na warstwę powierzchniową energią światła.
Nie oznacza to jednak, że wiązka działa wyłącznie na zanieczyszczenie. Metal pod spodem również może pochłaniać energię. Jeśli parametry zostaną źle dobrane, może dojść do przegrzania, odbarwienia, miejscowego stopienia albo zmian w warstwie wierzchniej materiału.
Dlaczego laser może usuwać rdzę bez szlifowania?
Warstwa produktów korozji i znajdujący się pod nią metal mogą różnić się właściwościami optycznymi oraz termicznymi. Przy odpowiednio dobranych parametrach można wykorzystać te różnice do usunięcia tlenków przy ograniczonej ingerencji w podłoże.
Na przykład na stalowym detalu pokrytym cienkim nalotem rdzy laser może odsłonić metal bez konieczności mechanicznego ścierania całej powierzchni. Przy głębokich wżerach i grubej korozji rezultat oraz czas pracy będą inne.
Masz stalowy element maszyny pokryty rdzą, ale zależy Ci na zachowaniu jego geometrii. Odpowiednio dobrane czyszczenie laserowe może ograniczyć oddziaływanie mechaniczne na powierzchnię. Jeśli jednak korozja utworzyła wżery o głębokości kilku dziesiątych milimetra, laser usunie produkty korozji, ale nie odbuduje utraconego metalu. Stan techniczny oczyszczonej części nadal wymaga oceny.
Usuwanie rdzy, farby i tlenków za pomocą lasera
Laserowe odrdzewianie jest najbardziej rozpoznawalnym zastosowaniem oczyszczarek, ale urządzenia mogą służyć również do usuwania wybranych powłok malarskich i zanieczyszczeń produkcyjnych. Każda powierzchnia wymaga jednak odpowiedniego doboru parametrów.
Usuwanie rdzy laserem - kiedy działa najlepiej?
Laserowe usuwanie rdzy jest szczególnie interesujące tam, gdzie zależy nam na kontrolowanym oczyszczeniu określonego obszaru, detalu o złożonym kształcie albo powierzchni, której nie chcemy intensywnie obrabiać mechanicznie.
Warto rozróżnić trzy sytuacje:
- Cienki nalot rdzy - stosunkowo niewielka ilość produktów korozji może zostać usunięta przy właściwie dobranych parametrach procesu.
- Gruba, łuszcząca się korozja - może wymagać większej liczby przejść, dłuższej obróbki lub zastosowania metody łączonej.
- Korozja wżerowa - po usunięciu rdzy nadal pozostają zagłębienia i ubytki metalu.
Dlaczego laser na filmach czyści rdzę w kilka sekund?
Na filmach prezentujących oczyszczarki laserowe często widzimy niewielki fragment powierzchni pokrytej stosunkowo łatwą do usunięcia warstwą korozji. Efekt jest bardzo widowiskowy: jedno przesunięcie głowicy i spod rdzawego nalotu pojawia się czysty metal.
Jednak wyczyszczenie fragmentu stalowej płytki to nie to samo co przygotowanie całej, wieloletnio skorodowanej bramy lub konstrukcji. Przy grubszych warstwach konieczne mogą być kolejne przejścia wiązki, a całkowity czas czyszczenia znacznie wzrasta. Trzeba też kontrolować nagrzewanie podłoża.
Dlatego nie warto oceniać wydajności urządzenia wyłącznie na podstawie krótkiego nagrania. Przed zakupem poproś o próbę na własnym detalu - z korozją o rzeczywistej grubości i na powierzchni zbliżonej do tej, którą zamierzasz regularnie czyścić.
Po usunięciu rdzy należy również zaplanować zabezpieczenie powierzchni przed ponowną korozją. Samo czyszczenie nie stanowi ochrony antykorozyjnej.
Laserowe usuwanie farby i lakieru
Oczyszczarki laserowe mogą usuwać wybrane powłoki malarskie, lakiery i warstwy ochronne. Skuteczność zależy m.in. od składu chemicznego, koloru, grubości oraz przyczepności powłoki.
Nie każda farba reaguje identycznie. Cienka powłoka może zostać usunięta stosunkowo szybko, podczas gdy gruby, wielowarstwowy system malarski będzie wymagał innego procesu i większego nakładu pracy.
Ważne: podczas laserowego usuwania farb mogą powstawać niebezpieczne produkty rozkładu termicznego. Szczególnej ostrożności wymagają stare i nieznane powłoki, które mogą zawierać szkodliwe substancje. Ich składu nie należy oceniać wyłącznie na podstawie wyglądu.
Usuwanie tlenków, zgorzeliny i pozostałości produkcyjnych
Laser może być wykorzystywany także do oczyszczania wybranych warstw tlenków powstających podczas nagrzewania metalu, obróbki cieplnej i spawania. Zastosowania obejmują m.in. przygotowanie stali do kolejnych procesów produkcyjnych oraz miejscowe oczyszczanie detali.
Nie należy jednak zakładać, że każda warstwa zgorzeliny zostanie szybko usunięta bez wpływu na podłoże. Przy grubych i mocno przylegających warstwach trzeba porównać wydajność lasera z obróbką mechaniczną lub strumieniowo-ścierną.
Możliwe jest również usuwanie wybranych zabrudzeń technologicznych. W przypadku grubej warstwy oleju czy smaru wcześniejsze odtłuszczenie inną metodą może być bezpieczniejsze i bardziej ekonomiczne niż bezpośrednie oddziaływanie wiązką.
Laser impulsowy a CW - różnice w zastosowaniu
Jednym z najważniejszych kryteriów wyboru oczyszczarki jest sposób emisji energii. W urządzeniach przemysłowych spotyka się źródła impulsowe oraz ciągłe CW (Continuous Wave).
Laser impulsowy dostarcza energię w krótkich impulsach. Ich czas trwania, częstotliwość i energia wpływają na sposób oddziaływania z powierzchnią. Laser CW emituje wiązkę w sposób ciągły, choć układ skanujący może bardzo szybko przemieszczać ją po czyszczonym obszarze.
Różnica nie polega na tym, że Pulse jest zawsze bezpieczny, a CW zawsze przegrzewa metal. Obie technologie mogą być skuteczne, lecz mają inne możliwości kontroli procesu i inne typowe zastosowania.
| Kryterium | Laser impulsowy | Laser CW |
|---|---|---|
| Sposób emisji | Krótkie impulsy energii | Ciągła emisja wiązki |
| Kontrola procesu | Szerokie możliwości doboru parametrów impulsów | Kontrola mocy, prędkości skanowania i czasu oddziaływania |
| Typowe zastosowanie | Precyzyjne czyszczenie i wybrane detale wrażliwe na ciepło | Wydajne czyszczenie odpowiednio dobranych powierzchni i powłok |
| Wpływ na podłoże | Możliwość ograniczania dopływu ciepła, ale bez gwarancji braku uszkodzeń | Wymaga kontroli nagrzewania i czasu ekspozycji |
| Wydajność | Zależna od energii i częstotliwości impulsów oraz rodzaju powłoki | Może być wysoka przy większych powierzchniach |
Moc, częstotliwość i czas impulsu - dlaczego same waty nie wystarczą?
W oczyszczarkach impulsowych warto rozróżnić moc średnią źródła, energię pojedynczego impulsu i jego czas trwania. Dwa lasery o mocy średniej 300 W mogą inaczej oddziaływać na powierzchnię, jeśli różnią się częstotliwością, energią oraz długością impulsów.
Przykładowo SPARTUS Easy 303CL Pulse 300 W oferuje czas trwania impulsu w zakresie 2–500 ns i maksymalną energię pojedynczego impulsu 15 mJ. Są to parametry podawane w dokumentacji technicznej urządzenia. Nie oznacza to jednak, że maksymalna energia pojedynczego impulsu jest dostępna przy każdej częstotliwości oraz dowolnym ustawieniu lasera.
Przy stałej mocy średniej zwiększenie częstotliwości powtarzania impulsów oznacza mniejszą energię przypadającą na pojedynczy impuls. Z kolei skrócenie czasu impulsu przy zachowaniu jego energii zwiększa moc szczytową. Nie wolno jednak zakładać, że operator może niezależnie ustawiać wszystkie maksymalne wartości – rzeczywiste możliwości zależą od konstrukcji źródła i oprogramowania urządzenia.
Znaczenie ma także gęstość energii na powierzchni. Ta sama energia skupiona na mniejszej plamce może oddziaływać intensywniej niż rozłożona na większym obszarze. Dlatego parametry impulsów należy dobierać razem z ogniskowaniem, prędkością skanowania i wymaganym efektem czyszczenia.
Tryby skanowania, odległość głowicy i pamięć programów - co dają w praktyce?
Nowoczesna oczyszczarka laserowa pozwala sterować nie tylko mocą, ale również torem ruchu wiązki po powierzchni. W zaawansowanych urządzeniach dostępne są różne wzory skanowania, m.in. liniowy, kołowy, spiralny i prostokątny.
Nie są to wyłącznie efekty graficzne na ekranie sterownika. Geometria skanowania, częstotliwość impulsów, szerokość obszaru roboczego i prędkość przemieszczania wiązki wpływają na nakładanie się kolejnych impulsów. Zbyt małe pokrycie powierzchni może pozostawiać nieoczyszczone miejsca, natomiast zbyt duża liczba impulsów przypadających na ten sam obszar może zwiększać nagrzewanie podłoża.
Przydatnym rozwiązaniem jest także czujnik odległości TOF (Time of Flight), stosowany w głowicy modelu Easy 303CL Pulse Spartusa. Pomaga operatorowi kontrolować odległość między głowicą a powierzchnią oraz utrzymywać właściwe warunki pracy układu optycznego. Nie gwarantuje jednak, że materiał nie zostanie przegrzany, i nie zastępuje zabezpieczeń stanowiska.
W produkcji powtarzalnej ważna jest również pamięć profili czyszczenia. Gdy zakład regularnie obrabia podobne elementy, zapisane ustawienia ułatwiają odtworzenie wcześniej sprawdzonego procesu. Warunkiem jest zachowanie porównywalnych materiałów, powłok i warunków pracy.
Różnice między laserami impulsowymi i CW najlepiej zobaczyć na konkretnych urządzeniach. Poniższe trzy modele reprezentują różne podejścia do czyszczenia metalu - od precyzyjnej obróbki impulsowej po wydajne czyszczenie przemysłowe. Warto porównać nie tylko moc, ale także charakter pracy źródła i dostępne możliwości regulacji.
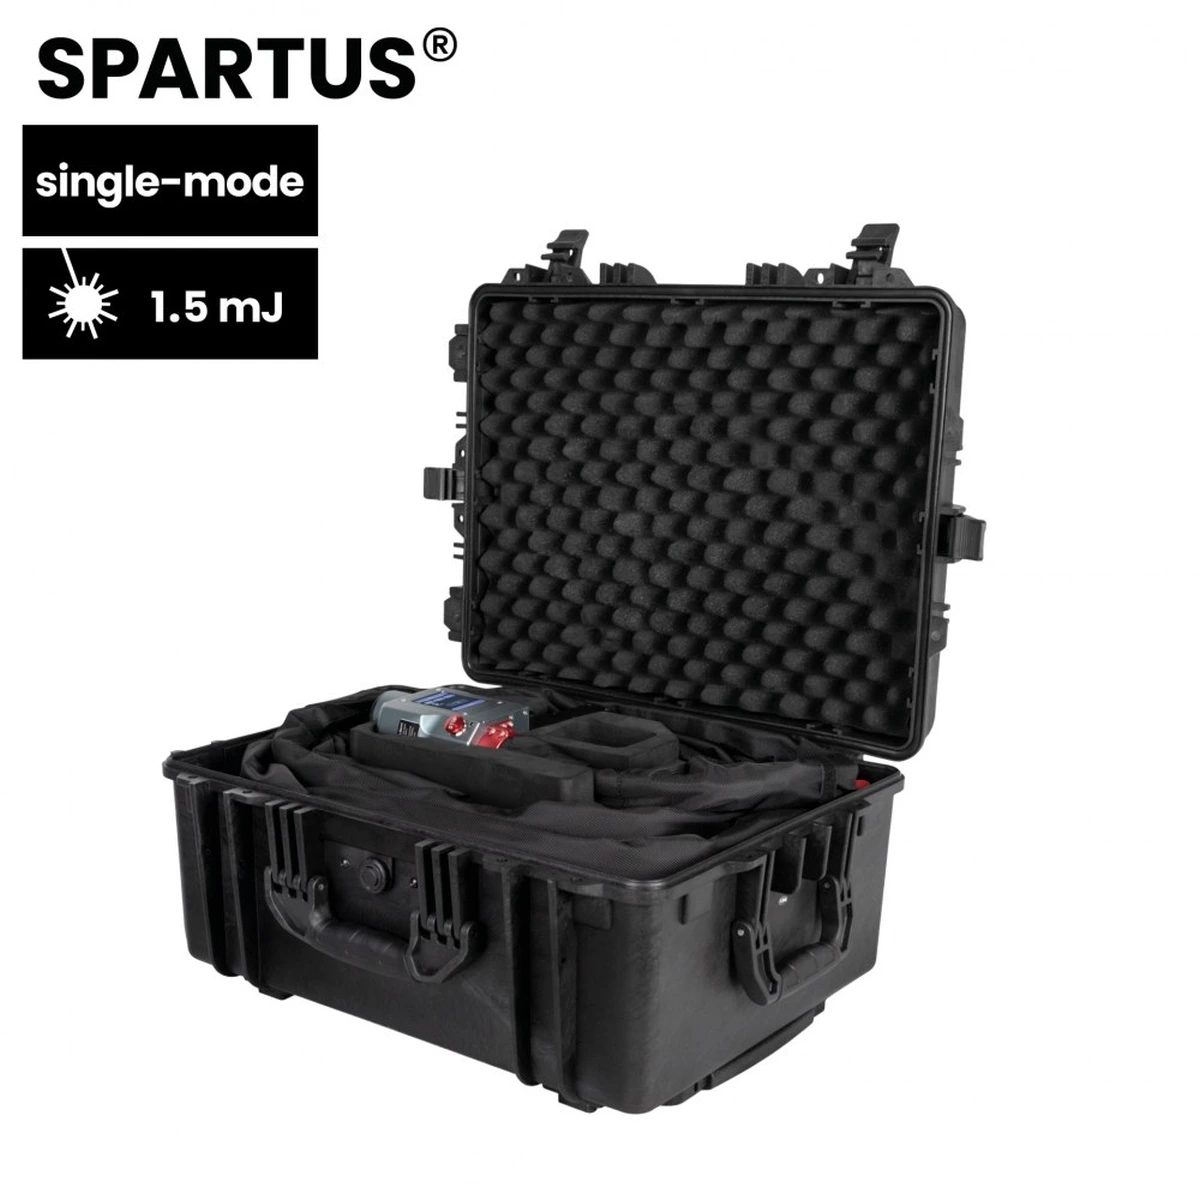
SPARTUS Easy 500CL Pulse500 W | Impuls | 1,5 mJ Oczyszczarka impulsowa Single-Mode do kontrolowanego usuwania rdzy, tlenków i wybranych powłok. Przykład rozwiązania, w którym oprócz mocy znaczenie ma charakterystyka impulsów. Zobacz SPARTUS 500CL Pulse |

SPARTUS Easy 1500CL1500 W | Laser CW Urządzenie z laserem o emisji ciągłej, przeznaczone do prac wymagających większej wydajności. Przy czyszczeniu rdzy i powłok istotne są właściwe parametry oraz kontrola nagrzewania metalu. Zobacz SPARTUS 1500CL |

SPARTUS Easy 303CL Pulse300 W | Impuls | 15 mJ Oczyszczarka impulsowa z regulacją parametrów, dziewięcioma trybami skanowania i czujnikiem odległości TOF. Rozwiązanie do precyzyjnego czyszczenia i powtarzalnych prac na detalach. Zobacz SPARTUS 303CL Pulse |
Wskazówka: mocy średniej lasera i maksymalnej energii pojedynczego impulsu nie należy porównywać jako zamiennych parametrów. Przed wyborem urządzenia warto przeprowadzić próbę czyszczenia na rzeczywistym detalu i ocenić zarówno czas pracy, jak i stan powierzchni po obróbce.
Nie oceniaj oczyszczarki wyłącznie według mocy źródła i liczby dostępnych programów. Sprawdź, czy można regulować parametry impulsów, geometrię i prędkość skanowania, kontrolować odległość głowicy oraz zapisywać sprawdzone ustawienia. Liczy się nie liczba funkcji, ale możliwość uzyskania powtarzalnego efektu na rzeczywistym detalu.
Cienka blacha 0,8 mm a masywny element stalowy - przykład z warsztatu
Wyobraź sobie dwa zadania. Pierwsze to oczyszczenie skorodowanej blachy karoserii samochodowej o grubości około 0,8 mm. Drugie to usunięcie korozji z masywnego elementu konstrukcji stalowej.
Przy cienkiej blasze szczególnie ważne jest ograniczenie dopływu ciepła. Nieprawidłowo dobrane parametry lasera CW mogą doprowadzić do lokalnego przegrzania i odkształcenia materiału. Odpowiednio dobrany laser impulsowy może zapewnić większą kontrolę oddziaływania energii, choć również wymaga prób i nie gwarantuje braku zmian powierzchni.
Z kolei przy masywnym elemencie stalowym większa pojemność cieplna materiału i odmienne wymagania dotyczące powierzchni mogą przemawiać za wydajnym urządzeniem CW. Nie oznacza to jednak, że każdy laser CW będzie najlepszy - znaczenie mają rodzaj korozji, oczekiwany efekt i dostępne parametry.
Wniosek: do delikatnych detali często warto najpierw rozważyć technologię impulsową. Przy większych, mniej wrażliwych powierzchniach sensownym kandydatem może być CW. Ostateczny wybór powinien wynikać z testu na rzeczywistym materiale.
Czyszczenie laserowe przed spawaniem i po spawaniu
W branży spawalniczej czyszczenie laserowe może mieć szczególnie praktyczne zastosowanie. Przygotowanie powierzchni wpływa na przebieg spawania, a po wykonaniu połączenia często trzeba usunąć tlenki, przebarwienia lub wybrane pozostałości technologiczne.
Przygotowanie metalu przed spawaniem
Rdza, farba, oleje i inne zanieczyszczenia mogą utrudniać spawanie. W zależności od rodzaju zanieczyszczenia i metody mogą zwiększać ryzyko porowatości, wtrąceń, niestabilnego łuku lub wad połączenia.
Laserowe oczyszczenie wybranej strefy może być szczególnie przydatne w produkcji powtarzalnej, gdy zależy nam na kontrolowanym przygotowaniu materiału bez rozprowadzania ścierniwa po stanowisku.
Przykład: zakład regularnie spawa krótkie serie stalowych elementów, które trafiają na stanowisko z lokalnym nalotem tlenków. Zamiast szlifować cały detal, można rozważyć laserowe oczyszczanie obszaru przyszłej spoiny i jej bezpośredniego sąsiedztwa. Warunkiem jest jednak potwierdzenie, że proces usuwa wymagane zanieczyszczenia i nie pogarsza właściwości powierzchni.
Oczyszczenie metalu nie zastępuje prawidłowego przygotowania krawędzi, doboru spoiwa i parametrów spawania. Ma to znaczenie również podczas pracy np. z migomatami, ponieważ rdza, farba czy pozostałości oleju w obszarze złącza mogą sprzyjać powstawaniu porowatości i innych wad spoiny. Dlatego przed rozpoczęciem spawania warto zadbać nie tylko o prawidłowe ustawienia urządzenia, ale także o czystość łączonych powierzchni.
Laserowe czyszczenie spoin po spawaniu
Po spawaniu na powierzchni mogą pozostawać tlenki, przebarwienia i pozostałości procesu. Odpowiednio dobrane czyszczenie laserowe może umożliwiać ich kontrolowane usuwanie, szczególnie tam, gdzie ważna jest miejscowa obróbka.
Przy stali nierdzewnej należy jednak odróżniać wygląd powierzchni od jej właściwości. Usunięcie widocznych przebarwień nie zawsze oznacza przywrócenie wymaganej odporności korozyjnej. W zastosowaniach o wysokich wymaganiach sposób obróbki po spawaniu powinien wynikać z odpowiedniej technologii i kontroli jakości.
Warto też rozróżnić oczyszczarkę laserową od urządzenia do łączenia metali. Jeżeli interesuje Cię ta druga technologia, przeczytaj artykuł spawarka laserowa ręczna - jak działa i jakie ma zastosowania. Niektóre urządzenia wielofunkcyjne mogą obsługiwać kilka operacji, ale każda wymaga właściwego trybu i odpowiednich zabezpieczeń.
Czyszczenie laserowe a piaskowanie i szlifowanie - co wybrać?
Laser nie zastępuje wszystkich tradycyjnych metod przygotowania powierzchni. Czasem jego największą zaletą jest precyzja i brak mechanicznego kontaktu z detalem. W innych przypadkach piaskowanie lub szlifowanie będzie prostsze, tańsze albo wydajniejsze.
Duża zardzewiała konstrukcja stalowa
Jeżeli trzeba oczyścić kilkadziesiąt metrów kwadratowych mocno skorodowanej konstrukcji i uzyskać odpowiedni profil powierzchni przed malowaniem, obróbka strumieniowo-ścierna może okazać się bardziej praktyczna.
Laser warto rozważyć wtedy, gdy stosowanie ścierniwa jest utrudnione, konieczna jest miejscowa obróbka albo trzeba ograniczyć oddziaływanie mechaniczne na określone fragmenty konstrukcji.
Precyzyjny detal maszyny
Element ma rowki, zagłębienia lub powierzchnie, których geometria musi zostać zachowana. W takich warunkach właściwie dobrane czyszczenie laserowe może mieć przewagę nad intensywnym szlifowaniem.
Trzeba jednak wykonać próbę i sprawdzić, czy proces nie powoduje niepożądanych zmian powierzchni. Szczególnie istotne jest to przy drogich częściach i powierzchniach współpracujących.
Niewielki profil stalowy przed jednorazowym spawaniem
Jeśli musisz oczyścić kilka centymetrów zwykłego profilu przed naprawą, użycie odpowiedniej szczotki, szlifierki lub innej tradycyjnej metody może być bardziej racjonalne.
Zakup specjalistycznej oczyszczarki dla kilku okazjonalnych prac nie musi mieć ekonomicznego uzasadnienia. Laser staje się bardziej interesujący, gdy czynność powtarza się regularnie, a czas i jakość przygotowania powierzchni mają istotne znaczenie.
Czy czyszczenie laserowe jest bezpieczne? Ochrona oczu, skóry i odciąg dymów
Przemysłowe oczyszczarki laserowe wymagają szczególnej ostrożności. Wiele ręcznych urządzeń wykorzystuje lasery klasy 4, dla których niebezpieczna może być zarówno bezpośrednia wiązka, jak i określone odbicia od metalowych powierzchni. Zagrożenia obejmują uszkodzenia oczu, skóry, ryzyko pożaru oraz narażenie na substancje uwalniane podczas procesu.
Nie wolno oceniać bezpieczeństwa na podstawie tego, czy wiązka jest widoczna. Przemysłowe lasery światłowodowe często pracują w zakresie bliskiej podczerwieni, niewidocznym dla człowieka. Brak widocznego światła nie oznacza braku zagrożenia.
Bezpieczna organizacja stanowiska może wymagać:
- Oceny ryzyka i wydzielenia odpowiedniego obszaru pracy - z osłonami, kontrolą dostępu i zabezpieczeniami dobranymi do parametrów źródła.
- Ochrony oczu i twarzy - właściwej dla długości fali, poziomu narażenia i warunków pracy.
- Odciągu i filtracji zanieczyszczeń - szczególnie przy usuwaniu powłok malarskich, rdzy i innych warstw powierzchniowych. Warto poznać rozwiązania z zakresu filtrowentylacji przemysłowej, pamiętając, że konkretny system musi być dobrany do rodzaju i ilości zanieczyszczeń powstających podczas czyszczenia laserowego.
- Ochrony przeciwpożarowej - obejmującej zabezpieczenie otoczenia oraz właściwe procedury.
- Przeszkolenia operatorów - w zakresie obsługi urządzenia, zagrożeń i postępowania awaryjnego.
Podczas pracy z oczyszczarką laserową istotna jest również odpowiednia ochrona oczu i twarzy. W Allweld dostępne są specjalistyczne przyłbice do spawania laserowego, w tym modele przeznaczone także do czyszczenia laserowego. Przy ich doborze należy sprawdzić, czy parametry ochronne konkretnego modelu odpowiadają długości fali lasera i warunkom narażenia. Przyłbica stanowi jednak tylko jeden z elementów zabezpieczenia operatora. Równie ważna jest odpowiednia zabudowa stanowiska laserowego, wykorzystująca właściwie dobrane panele, kurtyny lub osłony ograniczające możliwość przypadkowej ekspozycji osób znajdujących się w otoczeniu na niebezpieczne promieniowanie.
Laser nie wymaga piasku ani śrutu, ale usuwane powłoki mogą przekształcać się w dymy, aerozole i drobne cząstki. Dlatego skuteczny odciąg, odpowiednia filtracja i właściwa organizacja stanowiska są częścią procesu, a nie opcjonalnym dodatkiem.
Kiedy warto inwestować w oczyszczarkę laserową?
Największym błędem byłoby założenie, że laser zawsze się opłaca, ponieważ eliminuje zakup ścierniwa. W rzeczywistości trzeba uwzględnić koszt urządzenia, przygotowania bezpiecznego stanowiska, odciągu i filtracji, energii, konserwacji oraz czasu operatora.
Inwestycja może mieć uzasadnienie, gdy:
- regularnie oczyszczasz powtarzalne detale lub określone strefy przed spawaniem;
- pracujesz z elementami, przy których mechaniczne uszkodzenie powierzchni oznacza istotną stratę;
- potrzebujesz miejscowego usuwania powłok bez stosowania ścierniwa;
- czas przygotowania i powtarzalność jakości wpływają na wydajność produkcji;
- możesz włączyć technologię do istniejącego procesu z zachowaniem wymaganych zabezpieczeń.
Przy sporadycznym odrdzewianiu pojedynczych elementów zakup urządzenia może się nie zwrócić. W takiej sytuacji warto porównać koszty tradycyjnych metod lub zlecenia usługi wyspecjalizowanej firmie.
Co sprawdzić przed zakupem oczyszczarki laserowej?
Przed podjęciem decyzji przygotuj próbki własnych detali i poproś o demonstrację. Oceń nie tylko wygląd powierzchni po czyszczeniu, ale również czas potrzebny do uzyskania wymaganego efektu, nagrzewanie oraz stan podłoża.
W praktyce znaczenie mają rodzaj źródła impulsowego lub CW, dostępne parametry, ergonomia głowicy, szerokość skanowania, system chłodzenia, wymagania zasilania i warunki serwisu. Równie ważne są możliwości bezpiecznej instalacji oraz eksploatacji urządzenia w zakładzie.
Najlepszy test? Nie kilka sekund pracy na pokazowej płytce, ale oczyszczenie reprezentatywnego fragmentu Twojego materiału z pomiarem czasu i oceną końcowej powierzchni. Dopiero taki wynik pozwala rozsądnie porównywać urządzenia i koszty technologii.
Jeżeli planujesz wprowadzenie czyszczenia laserowego do warsztatu lub produkcji, porównaj urządzenia pod kątem rodzaju materiału, powłoki i oczekiwanej wydajności. Wybór technologii impulsowej lub CW powinien wynikać z rzeczywistych zastosowań, a nie tylko z maksymalnej mocy źródła.
Najczęściej zadawane pytania
Czy laser usuwa rdzę z metalu?
Tak. Czyszczenie laserowe umożliwia usuwanie rdzy i innych tlenków z odpowiednio dobranych powierzchni metalowych. Skuteczność zależy od rodzaju i grubości korozji oraz parametrów urządzenia. Laser nie naprawia jednak wżerów ani ubytków metalu powstałych wskutek korozji.
Czy czyszczenie laserowe może uszkodzić metal?
Tak. Nieprawidłowo dobrana moc, czas oddziaływania, prędkość skanowania lub inne parametry mogą powodować przegrzanie, odbarwienia i zmiany powierzchni. Przed czyszczeniem wymagających detali należy wykonać próby i ocenić stan podłoża.
Czy oczyszczarka laserowa usuwa farbę i lakier?
Może usuwać wiele rodzajów powłok malarskich, ale skuteczność zależy od ich składu, koloru, grubości i przyczepności. Podczas rozkładu farb mogą powstawać niebezpieczne dymy i aerozole, dlatego konieczna jest ocena zagrożeń oraz odpowiedni odciąg.
Co jest lepsze: oczyszczarka impulsowa czy CW?
Zależy od zastosowania. Urządzenia impulsowe dają szerokie możliwości kontrolowania oddziaływania energii i są przydatne w wielu precyzyjnych pracach. Lasery CW mogą być wydajne przy większych powierzchniach, ale wymagają kontroli nagrzewania. Samo porównanie mocy w watach nie wystarcza do wyboru technologii.
Czy laser nadaje się do czyszczenia przed spawaniem?
Tak. Odpowiednio dobrane czyszczenie laserowe może usuwać rdzę, tlenki i wybrane zanieczyszczenia ze strefy przyszłej spoiny. Nie zastępuje jednak prawidłowego przygotowania złącza, doboru parametrów spawania ani wymaganej kontroli jakości połączenia.
Opracowanie Allweld.pl: poradnik przedstawia zasady działania i przykładowe zastosowania technologii czyszczenia laserowego. Skuteczność procesu oraz jego wpływ na podłoże zależą od rodzaju urządzenia, parametrów, materiału i zanieczyszczeń. Eksploatacja przemysłowych urządzeń laserowych wymaga oceny ryzyka, właściwej organizacji stanowiska i przeszkolenia operatorów.

