 733 848 489


Przyłbica, która bez problemu działa przy MIG/MAG na 150 A, nie musi równie dobrze zachowywać się podczas precyzyjnego TIG-a na kilkunastu amperach. Właśnie tutaj wychodzą różnice, których nie widać w prostym porównaniu typu „4 sensory, True Color, 1/1/1/1 i czas reakcji 1/30000 s”. Przy niskoprądowym TIG-u liczy się nie tylko szybkość zaciemnienia. Ważne jest również to, jak układ ADF wykrywa łuk, jak nisko producent deklaruje stabilną pracę TIG, jak ustawiona jest czułość, czy sensory mają bezpośrednią linię widzenia na łuk i czy filtr potrafi utrzymać stan ciemny podczas spawania pulsacyjnego.
W tym poradniku nie będziemy więc powtarzać katalogowych sloganów. Wyjaśnimy, co naprawdę dzieje się wewnątrz filtra samościemniającego, dlaczego dwie przyłbice o niemal identycznych parametrach mogą zachowywać się inaczej oraz jak czytać specyfikację maski, jeśli rzeczywiście chcesz spawać TIG-iem przy małym amperażu.
Ten poradnik skupia się głównie na wymaganiach metody TIG i niskiego amperażu. Jeśli potrzebujesz maski również do MIG/MAG, MMA i pozostałych prac warsztatowych, zacznij od naszego przewodnika: Jaka przyłbica spawalnicza? Jak wybrać dobrą maskę do MIG/MAG, TIG i MMA.
- Dlaczego TIG jest wymagający dla filtra samościemniającego ADF?
- Co naprawdę dzieje się w filtrze samościemniającym?
- Minimalny prąd TIG w przyłbicy spawalniczej
- 2, 4 czy 5 sensorów w przyłbicy do TIG - czy więcej znaczy lepiej?
- Sensitivity w przyłbicy spawalniczej
- TIG Pulse a przyłbica samościemniająca - test stabilności detekcji
- 1/30000 czy 1/35000 s - czy czas reakcji filtra ADF naprawdę ma znaczenie?
- Klasa optyczna 1/1/1/1 a 1/1/1/2 w przyłbicy do TIG
- True Color w przyłbicy TIG
- Delay - jak ustawić opóźnienie rozjaśniania?
- Jak dobrać DIN do TIG?
- Dlaczego przyłbica mruga podczas spawania TIG-iem?
- Normy EN 379 i EN ISO 16321
- 5 przyłbic do TIG z oferty Allweld
- Najczęściej zadawane pytania
- Do typowego TIG-a sprawdź przede wszystkim minimalny prąd TIG deklarowany przez producenta i możliwość regulacji czułości.
- Jeżeli często pracujesz poniżej 10 A, szukaj modeli deklarowanych do TIG od około 2-5 A.
- 4 lub 5 sensorów pomaga w trudnych pozycjach, ale sama liczba czujników nie mówi, jak czuły jest cały układ.
- Klasa 1/1/1/1 opisuje jakość optyczną, a nie zdolność wykrywania niskoprądowego TIG-a.
- Jeśli maska mruga, sprawdź Sensitivity, baterię, czystość sensorów oraz to, czy ręka lub detal nie zasłaniają łuku.
Dlaczego TIG jest wymagający dla filtra samościemniającego ADF?
W popularnych opisach można przeczytać, że TIG jest trudny dla przyłbicy samościemniającej, ponieważ „nie ma iskier”. To tylko część obrazu. Sensor przyłbicy nie potrzebuje iskier, żeby zadziałać - reaguje na promieniowanie optyczne emitowane przez łuk. Problem pojawia się przede wszystkim wtedy, gdy pracujesz małym prądem, z niewielkim jeziorkiem, w niekorzystnej geometrii stanowiska albo z częściowo zasłoniętym łukiem. Intensywność sygnału docierającego do fotodetektorów jest wtedy niższa niż przy mocnym MIG/MAG czy MMA, a układ elektroniczny musi nadal jednoznacznie odróżnić łuk spawalniczy od światła otoczenia.
Do tego w TIG-u często pracujesz bardzo blisko detalu. Ręka podająca spoiwo, palnik, rant rury albo element konstrukcji mogą znaleźć się dokładnie między łukiem a sensorami znajdującymi się na froncie filtra. I właśnie dlatego podczas TIG-a częściej ujawnia się różnica pomiędzy prostym ADF a dobrze zaprojektowanym układem detekcji.
Co naprawdę dzieje się w filtrze samościemniającym?
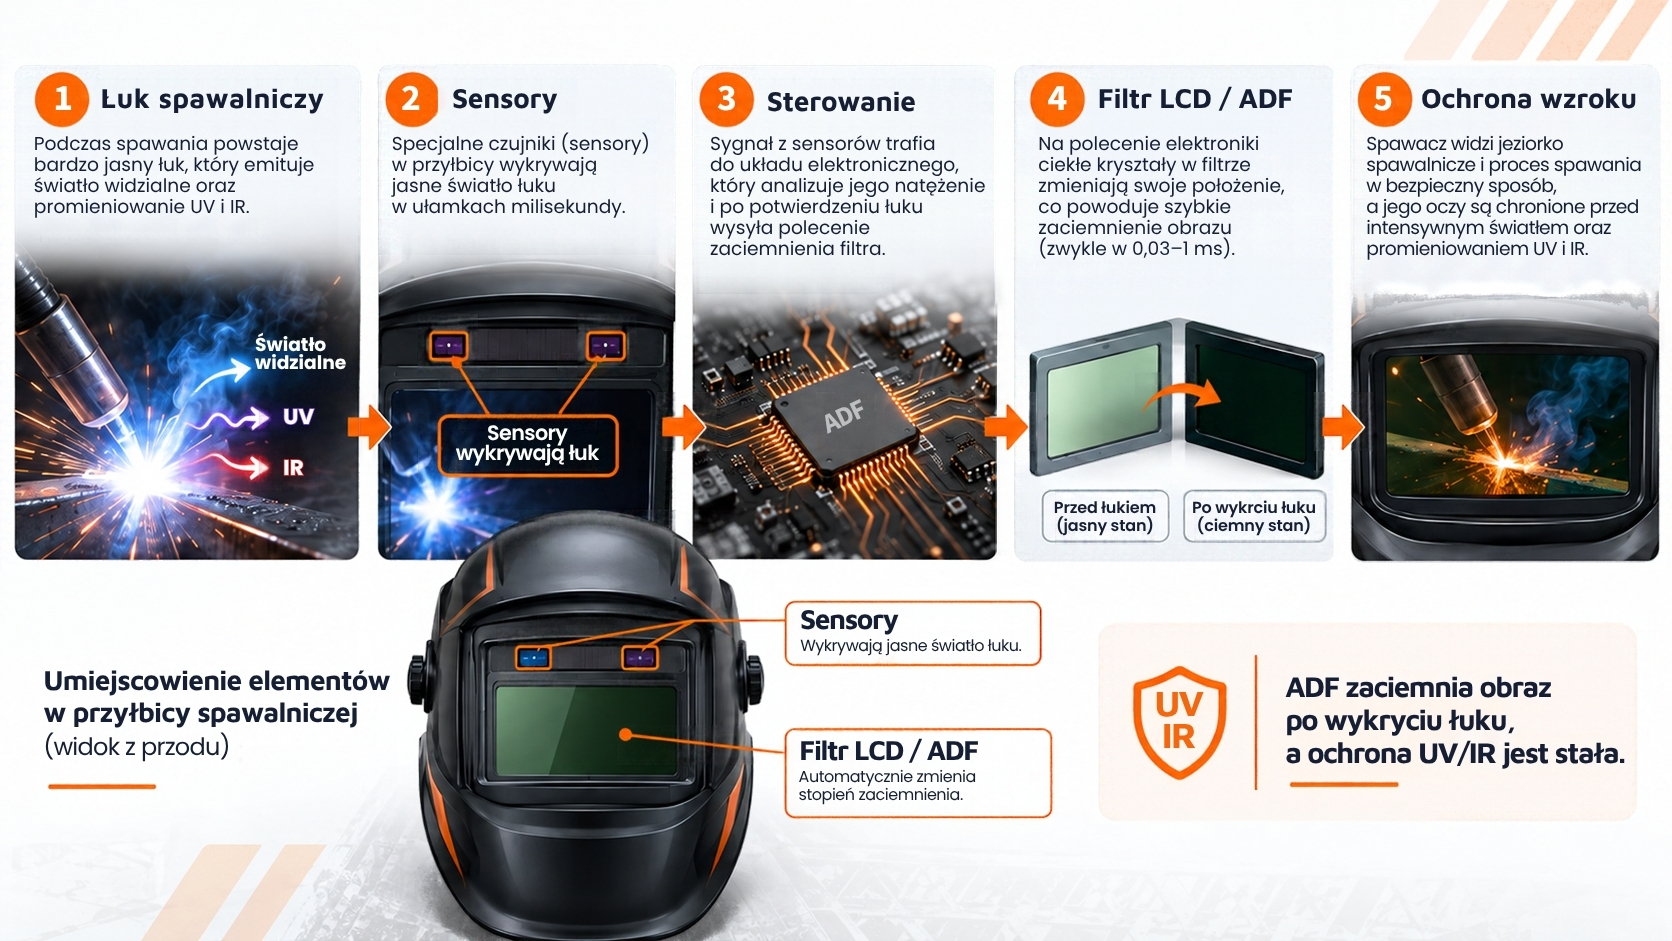
Filtr ADF można uprościć do trzech współpracujących elementów:
- fotodetektory obserwują otoczenie i wykrywają charakterystyczny sygnał łuku,
- elektronika sterująca interpretuje sygnał i podejmuje decyzję o przełączeniu,
- warstwa ciekłokrystaliczna LCD zmienia przepuszczalność światła i przechodzi ze stanu jasnego do ciemnego.
To ważne rozróżnienie, ponieważ użytkownik często mówi: „sensor jest wolny”. Tymczasem problem może znajdować się w zupełnie innym miejscu - w poziomie sygnału, ustawieniu progu czułości, zasilaniu albo w tym, że sensor fizycznie nie widzi łuku.
W prawidłowo zaprojektowanych filtrach ochrona przed UV i IR nie musi zależeć od tego, czy ciekły kryształ znajduje się akurat w stanie jasnym czy ciemnym. Przykładowo profesjonalne filtry 3M Speedglas mają deklarowaną stałą ochronę UV/IR również przy rozładowanej baterii. Nie oznacza to jednak, że niespodziewane rozjaśnianie ADF można ignorować – intensywne światło widzialne powoduje olśnienie, dyskomfort i utrudnia prawidłową pracę.
Minimalny prąd TIG w przyłbicy spawalniczej
Jeżeli producent podaje TIG > 5 A, oznacza to, że filtr został przewidziany do pracy z TIG-em również przy relatywnie niskich prądach. Nie oznacza jednak, że przy 6 A przyłbica zawsze i w każdych warunkach będzie działała idealnie.
Na realną pracę wpływają również:
- ustawienie Sensitivity,
- odległość i kąt względem łuku,
- zasłonięcie sensorów dłonią lub detalem,
- stan baterii,
- zabrudzenie przedniej szybki i okien sensorów,
- oświetlenie stanowiska,
- charakterystyka samego łuku,
- praca impulsowa i wartość prądu bazowego.
Dlatego minimalny prąd TIG traktujemy jako bardzo ważny parametr kwalifikacyjny, ale nie jako pełny opis jakości elektroniki.
| Deklarowany TIG | Jak to interpretować? |
|---|---|
| 2-5 A | Bardzo dobra baza do niskoprądowego TIG-a i cienkich elementów. |
| 5-10 A | Dobry zakres dla większości precyzyjnych prac warsztatowych. |
| od 10 A | Wystarczający do wielu standardowych zastosowań TIG, ale mniej odpowiedni, jeśli regularnie schodzisz w bardzo niski zakres prądu. |
2, 4 czy 5 sensorów w przyłbicy do TIG - czy więcej znaczy lepiej?
Liczba sensorów nie jest tym samym co czułość. Cztery czujniki nie sprawiają automatycznie, że filtr wykrywa słabszy łuk niż filtr wyposażony w dwa sensory. O rzeczywistej zdolności detekcji decyduje cały układ: fotodetektory, ich charakterystyka, rozmieszczenie, elektronika oraz sposób interpretacji sygnału.
Większa liczba sensorów przede wszystkim zwiększa odporność na problem zasłonięcia łuku. Jeżeli spawasz prostą rurkę na stole, dwa dobrze działające sensory mogą mieć przez cały czas idealną widoczność łuku. Sytuacja zmienia się podczas pracy wewnątrz konstrukcji, w narożniku, pod elementem lub w pozycji wymuszonej, kiedy dłoń podająca drut może znaleźć się dokładnie przed częścią czujników. Im więcej sensownie rozmieszczonych punktów detekcji, tym mniejsza szansa, że wszystkie jednocześnie stracą linię widzenia.
Wniosek: nie pytaj wyłącznie „ile ta maska ma sensorów?”. Sprawdź również, od jakiego prądu producent deklaruje TIG, czy można regulować Sensitivity i czy rozmieszczenie sensorów odpowiada pozycji, w której rzeczywiście pracujesz.
Sensitivity w przyłbicy spawalniczej
Regulacja Sensitivity ustala próg, przy którym filtr uznaje sygnał optyczny za łuk spawalniczy. Im wyższa czułość, tym słabszy sygnał może uruchomić zaciemnienie. Nie oznacza to jednak, że ustawienie Sensitivity zawsze powinno być maksymalne. Przy zbyt wysokiej czułości filtr może reagować na łuk spawacza pracującego obok, bardzo mocne oświetlenie stanowiska czy odbicia światła od jasnych powierzchni.
Profesjonalne filtry dobrze pokazują tę logikę. W systemach 3M Speedglas kolejne poziomy czułości są przeznaczone m.in. do zwykłego spawania, stabilnego TIG-a, low-current TIG oraz TIG-a, w którym część łuku pozostaje zasłonięta. Sensitivity nie jest więc regulacją „mocy ochrony”. Jest regulacją progu detekcji.
TIG Pulse a przyłbica samościemniająca - test stabilności detekcji
Podczas spawania pulsacyjnego prąd nie pozostaje stały. Przechodzi cyklicznie pomiędzy prądem szczytowym a prądem bazowym. Jeżeli przykładowo prąd szczytowy wynosi 50 A, a bazowy 8 A, to przy 50 A układ ADF otrzymuje bardzo wyraźny sygnał, natomiast po zejściu do 8 A warunki detekcji stają się trudniejsze.
Dobry filtr powinien utrzymywać stabilny stan ciemny przez cały cykl procesu, zamiast interpretować każdy spadek intensywności jako koniec spawania. Dlatego informacja producenta o przeznaczeniu przyłbicy do TIG Pulse jest bardziej interesująca, niż może wydawać się na pierwszy rzut oka. Nie stanowi laboratoryjnej gwarancji zachowania przy każdej kombinacji częstotliwości, prądu bazowego i geometrii stanowiska, ale pokazuje, że producent przewidział ten proces w zakresie zastosowania filtra.
1/30000 czy 1/35000 s - czy czas reakcji filtra ADF naprawdę ma znaczenie?
To parametr bardzo łatwy do wykorzystania marketingowo. Jeden filtr ma czas przełączenia 1/30000 s, drugi 1/35000 s i matematycznie drugi rzeczywiście przełącza się szybciej. W praktycznym doborze przyłbicy do TIG taka różnica jest jednak znacznie mniej istotna niż to, czy filtr w ogóle wykryje niski łuk, utrzyma stan ciemny, oferuje odpowiedni zakres Sensitivity i czy sensory pozostają odsłonięte podczas pracy.
Co ciekawe, wysokiej klasy filtry renomowanych producentów nie zawsze wygrywają na papierze konkurs „najmniejszego ułamka sekundy”. To dobry sygnał, że pojedynczej cyfry nie powinno się traktować jako miernika jakości całego ADF.
Klasa optyczna 1/1/1/1 a 1/1/1/2 w przyłbicy do TIG
Klasa optyczna i czułość detekcji to dwie niezależne rzeczy. Oznaczenie tradycyjnie spotykane jako 1 / 1 / 1 / 1 opisuje cztery właściwości optyczne filtra związane m.in. z jakością obrazu, rozproszeniem światła, równomiernością przepuszczalności i zachowaniem filtra przy zmianie kąta patrzenia.
Nie mówi natomiast, od ilu amperów filtr wykryje TIG, ile ma sensorów, jak ustawiono próg czułości ani jak elektronika zachowuje się podczas TIG Pulse. Możesz więc mieć filtr 1/1/1/1 z bardzo dobrym obrazem, ale o przeciętnej charakterystyce low-TIG. I odwrotnie – dobrze zaprojektowana przyłbica 1/1/1/2 może doskonale działać przy TIG-u, mimo że ostatnia wartość klasyfikacji wynosi 2.
Samą klasyfikację optyczną omawiamy szerzej w osobnym poradniku: co oznacza klasa optyczna 1/1/1/1.
True Color w przyłbicy TIG?
True Color nie zwiększa czułości sensorów i nie sprawia, że maska zaczyna działać od niższego amperażu. To technologia dotycząca przede wszystkim sposobu odwzorowania widzialnego obrazu przez filtr. Może zapewnić bardziej naturalną kolorystykę, lepszy kontrast pomiędzy detalem i otoczeniem, łatwiejszą orientację przy stole i mniejsze wrażenie patrzenia przez klasyczny ciemnozielony filtr.
Przy TIG-u ma to znaczenie, ponieważ operator przez długi czas obserwuje małe jeziorko i precyzyjnie prowadzi elektrodę oraz spoiwo. Nie należy jednak traktować True Color jako urządzenia pomiarowego do oceny barw nalotowych na stali nierdzewnej. Ostateczny wygląd spoiny nadal warto oceniać po zakończeniu pracy, w normalnym oświetleniu.
Delay - jak ustawić opóźnienie rozjaśniania?
Delay nie określa czasu, w jakim maska wykryje łuk. To czas przejścia ze stanu ciemnego do jasnego po zakończeniu spawania. Przy krótkich sczepach długie opóźnienie może być irytujące, ponieważ kończysz punkt, a filtr przez moment pozostaje ciemny i utrudnia szybkie przestawienie palnika. Przy dłuższej spoinie i wyższym prądzie większe opóźnienie może być przyjemniejsze dla wzroku, ponieważ obraz nie przechodzi natychmiast do jasnego stanu.
| Rodzaj pracy | Kierunek ustawienia Delay |
|---|---|
| Krótkie sczepy | raczej krótsze |
| Standardowa spoina TIG | wartość pośrednia, dobrana do komfortu |
| Wyższy prąd / dłuższa spoina | często dłuższe |
Jak dobrać DIN do TIG?
Nie istnieje jeden poziom zaciemnienia odpowiedni do całego TIG-a. Przy niskich prądach potrzebujesz wystarczająco jasnego obrazu, żeby widzieć jeziorko i linię prowadzenia. Przy wysokim prądzie zaciemnienie musi być większe. Właśnie dlatego maski przeznaczone do szerokiego zakresu TIG często mają dwa zakresy, np. DIN 4–8 oraz DIN 9–13/14.
Nie dobieraj jednak DIN wyłącznie na podstawie przypadkowej tabeli znalezionej w internecie. Punktem odniesienia powinna być instrukcja konkretnej przyłbicy i zalecenia dla danego procesu oraz natężenia prądu.
Dlaczego przyłbica mruga podczas spawaniaTIG-iem?
Zanim uznasz, że filtr jest uszkodzony, przejdź przez kilka podstawowych punktów:
- Sprawdź minimalny TIG przyłbicy. Jeżeli producent deklaruje pracę od 10 A, a Ty wygaszasz łuk do 4 A, problem nie musi oznaczać awarii.
- Zwiększ Sensitivity. Przy małym TIG-u filtr może wymagać wyższego progu czułości.
- Sprawdź baterię. Nie polegaj wyłącznie na ogniwie solarnym i założeniu, że „przecież maska się włącza”.
- Wyczyść szybkę oraz okolice sensorów. Pył, osad i zabrudzenia ograniczają ilość światła docierającego do detektorów.
- Sprawdź pozycję dłoni. Dłoń podająca spoiwo może znajdować się dokładnie między łukiem a czujnikami.
- Sprawdź zachowanie w Pulse. Jeżeli problem występuje tylko przy pulsie, zwróć uwagę na niski prąd bazowy.
- Zwróć uwagę na inne łuki i mocne źródła światła. Za wysoka Sensitivity również może powodować nietypowe zachowanie filtra.
Jeżeli przyłbica działa idealnie przy MIG/MAG, a zaczyna gubić zaciemnienie tylko podczas TIG-a, pierwsze podejrzenie powinno paść nie na „czas reakcji”, lecz na minimalny zakres TIG, ustawienie Sensitivity i linię widzenia pomiędzy łukiem a sensorami.
Normy EN 379 i EN ISO 16321
Na kartach wielu dostępnych obecnie przyłbic nadal spotkasz oznaczenia i klasyfikację odnoszącą się do normy EN 379. To właśnie z niej użytkownicy znają klasy typu 1/1/1/1. Trzeba jednak wiedzieć, że system norm ochrony oczu i twarzy jest aktualizowany. W polskim katalogu norm seria PN-EN ISO 16321 zastępuje wcześniejsze rozwiązania, w tym PN-EN 379+A1:2010. Dodatkowe wymagania dotyczące ochrony podczas spawania opisuje część EN ISO 16321-2.
Nie oznacza to automatycznie, że każda starsza przyłbica z oznaczeniem EN 379 stała się nagle nieodpowiednia. W handlu nadal funkcjonują produkty i dokumentacje powstałe w poprzednim systemie normatywnym. Przy zakupie warto patrzeć na aktualną deklarację zgodności i dokumentację konkretnego modelu zamiast oceniać sprzęt na podstawie jednego numeru normy.
5 przyłbic do TIG z oferty Allweld - od ekonomicznej do zaawansowanej
Poniższego zestawienia nie traktuj jak rankingu „najgorsza → najlepsza”. To raczej drabina możliwości i budżetu. Przy TIG-u produkt tańszy może być lepszym zakupem dla konkretnego spawacza niż cięższa, bardziej rozbudowana przyłbica kosztująca dwa razy więcej.
1. IDEAL APS PRO 718G - najtańszy sensowny punkt wejścia
APS PRO 718G pokazuje, jak dużo elektroniki można obecnie dostać w relatywnie taniej przyłbicy. Producent deklaruje TIG powyżej 5 A, zastosowano 4 sensory, regulację Sensitivity i Delay, TrueColour oraz zakres zaciemnienia 5–8 / 9–13 DIN. Przyłbica jest również oznaczona jako przeznaczona do TIG Pulse.
Jej kompromisem względem droższych konstrukcji jest przede wszystkim pole widzenia 100 × 53 mm. Nie jest małe w absolutnym sensie, ale po przejściu na modele z wizjerem ponad 100 × 80 mm różnicę w orientacji wokół stanowiska czuć bardzo wyraźnie. Dla kogo? Początkujący TIG, garaż, cienkie elementy i użytkownik szukający maksymalnie dużo funkcji przy małym budżecie.
👉 Zobacz: IDEAL APS PRO 718G
2. Magnum Turbo True Color - parametry to nie wszystko
Magnum Turbo jest dla nas ciekawym przykładem właśnie dlatego, że jego karta katalogowa nie wygląda jak próba wygrania wojny na cyfry. Ma 4 sensory, klasę 1/1/1/2, True Color, pole widzenia 100 × 60 mm oraz regulację 5–8 / 9–13 DIN.
W Allweld ten model ma jednak dodatkowy atut, którego nie da się wpisać w rubrykę „czas reakcji”: znamy go z realnej sprzedaży i stosujemy go również jako element zestawów spawalniczych. Przy sprzedaży dużej liczby urządzeń szybko wychodzą konstrukcje, które regularnie generują uwagi klientów, problemy z obsługą czy nietypowe reklamacje. Magnum Turbo cenimy właśnie za przewidywalność i dojrzałą, sprawdzoną konstrukcję.
Nie oznacza to, że deklarujemy laboratoryjnie „lepsze sensory” od konkurencji - takich pomiarów nie wykonujemy. Pokazuje natomiast coś, o czym często zapomina się w internetowych rankingach: doświadczenie eksploatacyjne z konkretnym modelem także ma wartość. Dla kogo? Użytkownik chcący sprawdzonej przyłbicy warsztatowej do MIG/MAG i TIG, dla którego ważniejsza jest przewidywalność niż rekordy w tabelce.
👉 Zobacz: Magnum Turbo True Color
3. Weldman Galaxy True Color - bardzo mocny stosunek możliwości do ceny
Galaxy jest już konstrukcją wyraźnie bardziej zaawansowaną. Na aktualnej karcie modelu znajdziemy 5 sensorów, minimalny TIG od 2 A, klasę 1/1/1/1 oraz pole widzenia 116 × 81 mm. Do tego dochodzi szeroki zakres 4-8 / 9-14 DIN, płynna regulacja Sensitivity i Delay, funkcja Gradient, tryb automatyczny i możliwość zapisu ustawień w pamięci.
To bardzo interesujący wybór dla kogoś, kto naprawdę pracuje TIG-iem, a nie tylko okazjonalnie wykorzystuje tę metodę jako dodatek do MIG/MAG. Co ważne, przy obecnych parametrach Galaxy jest tak mocnym produktem, że nie da się uczciwie powiedzieć, że każdy droższy model będzie automatycznie lepszy. Dla kogo? Regularny TIG, niskie prądy, użytkownik szukający bardzo dobrego obrazu i rozbudowanej regulacji bez wchodzenia w najwyższy segment cenowy.
👉 Zobacz: Weldman Galaxy True Color
4. IDEAL APS EXPERT D43 Panoramic - kiedy pole widzenia staje się narzędziem
D43 nie próbuje być po prostu kolejną klasyczną przyłbicą z większą szybką. Ma główne pole widzenia 116 × 81 mm oraz dwa aktywne boczne filtry, dzięki czemu użytkownik uzyskuje znacznie szerszą orientację wokół stanowiska.
- klasa 1/1/1/1,
- deklarowany TIG powyżej 2 A,
- układ 4 + 1 sensorów,
- TIG Pulse,
- TrueColour,
- zakres 4-8 / 9-14 DIN,
- automatyczna lub manualna regulacja,
- Delay 0,04-2,00 s.
Panorama jest szczególnie ciekawa przy pracy wewnątrz konstrukcji, przy stole montażowym i wszędzie tam, gdzie operator często musi kontrolować nie tylko samo jeziorko, ale również położenie uchwytu, drutu i elementu względem otoczenia. Trade-off jest prosty: rozbudowany filtr i boczne wizjery zwiększają masę. D43 waży około 680 g. Dla kogo? Zaawansowany TIG, konstrukcje przestrzenne i użytkownik ceniący bardzo szerokie pole widzenia.
👉 Zobacz: IDEAL D43 Panoramic
5. Weldman Maxy True Color - górna półka klasycznego ADF
MAXY stawia na bardzo dużą klasyczną kasetę zamiast panoramicznych bocznych filtrów. Model oferuje 5 sensorów, minimalny TIG 2 A, klasę 1/1/1/1 i pole widzenia 108 × 82 mm. Zakres zaciemnienia wynosi 4–8 / 9–14 DIN, a Delay można regulować w szerokim zakresie 0,04–2 s.
To bardzo mocna konfiguracja do precyzyjnego TIG-a oraz innych metod spawalniczych. Trzeba jednak powiedzieć coś, czego zwykle nie przeczytasz w rankingu sklepowym: MAXY nie wygrywa automatycznie każdej rubryki tylko dlatego, że kosztuje więcej. Galaxy ma równie niski deklarowany TIG, 5 sensorów i nawet nieco szersze pole, natomiast D43 oferuje boczne filtry panoramiczne.
MAXY należy więc traktować jako rozbudowaną, wysokiej klasy konstrukcję dla użytkownika, który chce dużego klasycznego filtra, szerokiej regulacji i wysokiej jakości optyki, a nie jako „jedyną najlepszą maskę dla każdego”. Waga około 780 g również pokazuje, dlaczego ergonomię trzeba oceniać razem z konstrukcją nagłowia, a nie tylko na podstawie ceny produktu. Dla kogo? Profesjonalny użytkownik szukający dużego, klasycznego filtra 1/1/1/1, 5 sensorów i bardzo niskiego deklarowanego TIG.
👉 Zobacz: Weldman Maxy True Color
Którą z tych przyłbic wybralibyśmy do TIG?
| Model | Min. TIG | Sensory | Klasa | Pole widzenia | Największy atut |
|---|---|---|---|---|---|
| IDEAL 718G | >5 A | 4 | 1/1/1/2 | 100 × 53 mm | cena / możliwości |
| Magnum Turbo | typowy TIG / wg specyfikacji modelu | 4 | 1/1/1/2 | 100 × 60 mm | sprawdzona konstrukcja |
| Weldman Galaxy | 2 A | 5 | 1/1/1/1 | 116 × 81 mm | bardzo mocny value |
| IDEAL D43 | >2 A | 4 + 1 | 1/1/1/1 | 116 × 81 mm + boczne | panorama |
| Weldman Maxy | 2 A | 5 | 1/1/1/1 | 108 × 82 mm | duży klasyczny ADF |
- Jeżeli zaczynasz - IDEAL 718G daje bardzo dużo możliwości przy niewielkim budżecie.
- Jeżeli cenisz sprawdzoną konstrukcję z dużej liczby realnych zastosowań - Magnum Turbo.
- Jeśli zależy Ci na niskim TIG-u, świetnej optyce i bardzo mocnej specyfikacji za rozsądne pieniądze - Weldman Galaxy.
- Jeśli najważniejsza jest orientacja przestrzenna - IDEAL D43 Panoramic.
- Jeśli chcesz duży, klasyczny filtr najwyższej klasy optycznej i szeroką regulację - Weldman Maxy.
Najczęściej zadawane pytania
Czy każda przyłbica samościemniająca nadaje się do TIG?
Nie każda przyłbica jest równie dobrze przystosowana do niskoprądowego TIG-a. Sprawdź minimalny prąd TIG deklarowany przez producenta, możliwość regulacji Sensitivity oraz zakres zaciemnienia. Szczególnie przy pracy poniżej około 10 A warto wybierać modele wyraźnie przeznaczone do low-current TIG.
Czy 4 sensory są konieczne do TIG?
Nie. Liczba sensorów nie jest tym samym co czułość. Większa liczba czujników przede wszystkim zmniejsza ryzyko utraty widoczności łuku, gdy część sensorów zostanie zasłonięta dłonią lub elementem konstrukcji.
Czy 1/1/1/1 oznacza, że przyłbica będzie dobra do niskiego TIG-a?
Nie. 1/1/1/1 opisuje właściwości optyczne filtra. Nie określa minimalnego prądu TIG ani czułości układu detekcji. Do oceny pracy przy niskim amperażu trzeba sprawdzić również specyfikację elektroniki.
Dlaczego przyłbica działa przy MIG/MAG, a mruga przy TIG?
Najczęściej warto sprawdzić minimalny prąd TIG, ustawienie Sensitivity, stan baterii, czystość sensorów oraz to, czy dłonie lub detal nie zasłaniają czujnikom bezpośredniego widoku na łuk. Przy TIG Pulse znaczenie może mieć również bardzo niski prąd bazowy.
Czy True Color poprawia wykrywanie łuku?
Nie. True Color dotyczy sposobu odwzorowania obrazu i kolorów przez filtr. Czułość detekcji zależy od sensorów, elektroniki i ustawienia Sensitivity.
Co jest ważniejsze: czas reakcji czy minimalny prąd TIG?
Przy porównywaniu współczesnych przyłbic do low-current TIG większe znaczenie praktyczne ma zdolność stabilnej detekcji słabego łuku niż niewielka różnica pomiędzy deklarowanym czasem przełączenia np. 1/30000 i 1/35000 s.
Opracowanie Allweld.pl: poradnik powstał na podstawie dokumentacji technicznej filtrów ADF i przyłbic spawalniczych, aktualnych danych producentów oraz doświadczeń Allweld związanych ze sprzedażą i doborem sprzętu spawalniczego. Parametry poszczególnych modeli mogą być aktualizowane przez producentów, dlatego przed zakupem warto dodatkowo sprawdzić bieżącą kartę produktu i instrukcję obsługi.

