
 733 848 489


Na twój warsztatowy stół trafia lśniący kawałek aluminium. Ustawiasz maszynę, zajarzasz łuk i nagle materiał pęka wzdłuż spoiny, zapada się albo całkowicie się rozsypuje. To klasyczny scenariusz w wielu warsztatach, wynikający z jednego, potężnego błędu. W przemyśle spawalniczym nie istnieje coś takiego jak "zwykłe aluminium". To, co trzymasz w dłoni, to w 99% przypadków stop domieszkowany miedzią, magnezem, krzemem lub cynkiem. Niektóre z nich spawają się jak masło. Inne są dla łuku elektrycznego absolutnym koszmarem. W tym zaawansowanym poradniku rozkodujemy tabliczki znamionowe z hurtowni. Wyjaśnimy różnice między dawnymi normami PA a dzisiejszym EN AW. Przede wszystkim jednak dowiesz się, dlaczego po pospawaniu rama traci swoją twardość (stan T6) i jaki drut wybrać, by spoina nie zczerniała po anodowaniu.
- Czym naprawdę jest aluminium w warsztacie? Mit czystego metalu a stopy konstrukcyjne
- Wojna norm hutniczych: Oznaczenia EN AW kontra stare polskie normy (PA) [Tabela]
- Podział stopów aluminium: Które serie (od 1xxx do 7xxx) nadają się do spawania?
- Stany utwardzenia (T4, T6, O): Dlaczego spawanie drastycznie osłabia twarde profile 6082?
- Jak dobrać drut do aluminium? Spoiwo z magnezem (AlMg5) a krzemem (AlSi5) i tajemnica anodowania
- Regeneracja misek olejowych i odlewów silnika: Spawanie stopów EN AC drutem AlSi12 (4047)
- Dlaczego aluminium nie chce się topić? Tlenek glinu (Al2O3) a rola spawarki AC
- Najczęściej Zadawane Pytania (FAQ)
- EN AW to nowe PA: Złota zasada z hurtowni - popularna blacha do spawania PA11 to dziś EN AW-5754. Konstrukcyjny profil PA38 to EN AW-6060. Z kolei duraluminium lotnicze (dawne PA6 / EN AW-2017A) jest koszmarem spawalniczym i pęka na gorąco.
- Spawanie niszczy utwardzenie T6: Jeśli kupisz super sztywny profil 6082-T6, musisz wiedzieć, że w momencie jarzenia łuku TIG temperatura niszczy jego obróbkę termiczną. Materiał w strefie spoiny staje się miękki (stan "O" - wyżarzony).
- Czarny spaw po anodowaniu: Profile z serii 6xxx (np. ramy, barierki) spawa się najłatwiej drutem AlSi5. Jeśli jednak klient odda gotową ramę do galwanizerni (anodowania na kolor), spoina z krzemem zrobi się czarna jak węgiel! Do detali pod anodowanie musisz użyć drutu z magnezem (AlMg5).
Czym naprawdę jest aluminium w warsztacie? Mit czystego metalu a stopy konstrukcyjne
Świat przemysłu oszalał na punkcie aluminium z trzech powodów: jest niezwykle lekkie (trzykrotnie lżejsze od stali), świetnie przewodzi prąd i naturalnie opiera się korozji. Istnieje jednak pewien haczyk. Czyste chemicznie aluminium (złożone w 99% z pierwiastka Al) jest w praktyce inżynieryjnej bezużyteczne do budowy konstrukcji nośnych. Jest tak miękkie, że można je wyginać w dłoniach.
Aby wyprodukować z niego ramę naczepy, maszt jachtu czy felgę samochodową, do płynnego aluminium hutnicy dodają inne pierwiastki. Miedź, magnez, krzem, mangan lub cynk. To właśnie te domieszki tworzą stopy aluminium. I to one decydują o tym, czy dana blacha położy się gładko pod palnikiem TIG, czy pęknie z trzaskiem jeszcze zanim zdąży ostygnąć.
Wojna norm hutniczych: Oznaczenia EN AW kontra stare polskie normy (PA) [Tabela]
Dzwonisz do hurtowni metali, żeby zamówić materiał na wiatę. Otwierasz stary rysunek techniczny, a tam widnieje symbol "PA38". Problem w tym, że sprzedawca pyta Cię o normy europejskie. W Polsce przez dziesięciolecia funkcjonowały normy PN (Polska Norma), w których stopy oznaczano literami PA (Półprodukty Aluminiowe) i cyfrą. Dziś świat zunifikował się wokół normy PN-EN 573, używając przedrostka EN AW (European Norm - Aluminium Wrought, czyli aluminium przerabiane plastycznie na blachy i rury).
Brak znajomości tego "słownika" to prosta droga do zakupu materiału niespawalnego. Poniższa tabela to bezcenna ściąga warsztatowa.
| Nowa Norma (EN AW) | Stara Norma (PA) | Charakterystyka i spawalność materiału na warsztacie |
|---|---|---|
| EN AW-1050A | A1 | Czyste aluminium (99.5%). Bardzo miękkie, rewelacyjnie się spawa. Używane głównie jako blachy w przemyśle chemicznym i spożywczym. |
| EN AW-2017A | PA6 | Duraluminium. Koszmar spawacza! Twardy stop z miedzią używany w lotnictwie i częściach maszyn. Przy próbie spawania błyskawicznie pęka. Tego stopu unika się przy pracach spawalniczych. |
| EN AW-5083 | PA13 | Wysokowytrzymały stop z magnezem. Cechuje go wybitna odporność na wodę morską. Używany w przemyśle stoczniowym. Spawalność doskonała. |
| EN AW-5754 | PA11 | Król warsztatów! Stop z magnezem. Świetny do gięcia, doskonała spawalność. Z niego zrobione są popularne "ryflówki", wanny zsypowe i zbiorniki paliwa. |
| EN AW-6060 | PA38 | Najpopularniejszy stop wyciskany na rury i profile okienne. Bardzo dobra spawalność, rewelacyjny do polerowania i anodowania architektonicznego. |
| EN AW-6082 | PA4 | Twardy stop konstrukcyjny (krzem i magnez). Spawa się dobrze, ale spoina traci nawet 40% wytrzymałości na skutek przegrzania łukiem TIG. |
| EN AW-7075 | PA9 | Stop z cynkiem (Fortal). Wytrzymałość porównywalna ze stalą. Z zasady uważany za niespawalny metodami konwencjonalnymi TIG/MIG. |
Podział stopów aluminium: Które serie (od 1xxx do 7xxx) nadają się do spawania?
Międzynarodowa klasyfikacja stopów (oznaczana normą EN AW) opiera się na 4-cyfrowym kodzie. Pierwsza cyfra to najważniejsza informacja dla rzemieślnika. Wskazuje ona, jaki pierwiastek dominuje w danej blasze.
- Seria 1xxx (Aluminium niestopowe): Zawiera min. 99% glinu. Ekstremalnie plastyczne, doskonale przewodzi prąd. Spawanie to czysta przyjemność, pod warunkiem użycia spoiwa o identycznym składzie.
- Seria 2xxx (Miedź): Wspomniane duraluminium. Dodatek miedzi drastycznie utwardza materiał. Miedź w strefie topienia wchodzi w niekorzystne reakcje, powodując potężne mikropęknięcia gorące. Elementy z tej serii łączy się mechanicznie (nity lotnicze), a nie spawa.
- Seria 5xxx (Magnez): Jeśli wjeżdża do Ciebie zlecenie na pospawanie kadłuba łódki lub zbiornika ciśnieniowego, na 90% jest to blacha serii 5. Magnez nadaje jej świetną spawalność i odporność na korozję morską.
- Seria 6xxx (Krzem i Magnez): Stopy konstrukcyjne i architektoniczne. Zrobione są z nich stelaże, profile w wiatach, ramy rowerowe. Dobrze się spawają, ale wymagają znajomości zjawiska niszczenia "obróbki termicznej" (o czym piszemy poniżej).
- Seria 7xxx (Cynk): Stopy wyczynowe i lotnicze. Twarde jak skała, jednak w większości niespawalne - w wysokiej temperaturze pękają jak szkło i ulegają silnej korozji naprężeniowej.
Stany utwardzenia (T4, T6, O): Dlaczego spawanie drastycznie osłabia twarde profile 6082?
To jest inżynieryjny insight, którego hurtownie często nie podają, a przez który łamią się ramy nośne. Kupujesz w hurtowni sztywny jak stal, doskonały profil konstrukcyjny z oznaczeniem EN AW 6082-T6. Co oznacza końcówka T6? Oznacza, że materiał przeszedł skomplikowaną obróbkę cieplną w hucie (przesycanie i sztuczne starzenie), która nadała mu potężną twardość i wytrzymałość na zginanie.
Kładziesz go na stół i zaczynasz spawać metodą TIG. Palnik wtłacza w rurkę setki stopni Celsjusza. W tym momencie bezpowrotnie niszczysz stan T6. Materiał w strefie wpływu ciepła (SWC) z dala od samej spoiny ulega wyżarzeniu i wraca do stanu "O" (czyli miękkiego, w pełni wyżarzonego aluminium). Twoja sztywna konstrukcja traci w rejonie węzłów spawalniczych nawet 40-50% swojej nośności! W profesjonalnych fabrykach (np. produkujących ramy rowerowe), cała pospawana konstrukcja musi trafić z powrotem do ogromnego pieca na ponowną obróbkę cieplną (starzenie), aby przywrócić materiałowi dawną wytrzymałość.
Jak dobrać drut do aluminium? Spoiwo z magnezem (AlMg5) a krzemem (AlSi5) i tajemnica anodowania
Jeśli już wiesz, jaki stop leży na stole, dobór odpowiedniego drutu spawalniczego TIG do aluminium staje się logiczną formalnością. Nigdy nie używaj "przypadkowego" pręta TIG. Użycie złego spoiwa drastycznie zmienia strukturę krystaliczną i generuje pęknięcia.
Dwie główne rodziny spoiw to druty z magnezem oraz z krzemem:
- Druty Magnezowe (AlMg5 / oznaczane jako 5356): Podstawowe spoiwo do spawania blach z serii 5xxx (np. PA11 / 5754 / 5083). Spoina jest bardzo twarda, odporna na rozciąganie i pękanie zmęczeniowe.
- Druty Krzemowe (AlSi5 / oznaczane jako 4043): Krzem obniża temperaturę topnienia spoiwa. Drut ten stosuje się do łączenia stopów z serii 6xxx. Krzem doskonale "uspokaja" jeziorko i silnie zapobiega pęknięciom na gorąco podczas stygnięcia złącza. Jest to drut bardzo wdzięczny w pracy manualnej.
Uwaga na "Tajemnicę anodowania": Zbudowałeś piękną balustradę ze stopu 6060. Zespawałeś ją wygodnym drutem krzemowym 4043 (AlSi5) i oddałeś do galwanizerni, aby klient miał ładny, anodowany na srebrno kolor. Odbierasz element i doznajesz szoku. Cała balustrada jest srebrna, a Twoja spoina... czarna jak węgiel! Krzem ulega zaczernieniu w procesie trawienia chemicznego i anodowania. Zapamiętaj: jeśli klient chce anodować (barwić) detale dekoracyjne, musisz zrezygnować z krzemu i użyć drutu magnezowego (5356), nawet jeśli spawasz serię 6xxx, licząc się z minimalnie trudniejszym układaniem jeziorka.
Przykładowe spawarki do spawania aluminium i stopów aluminium
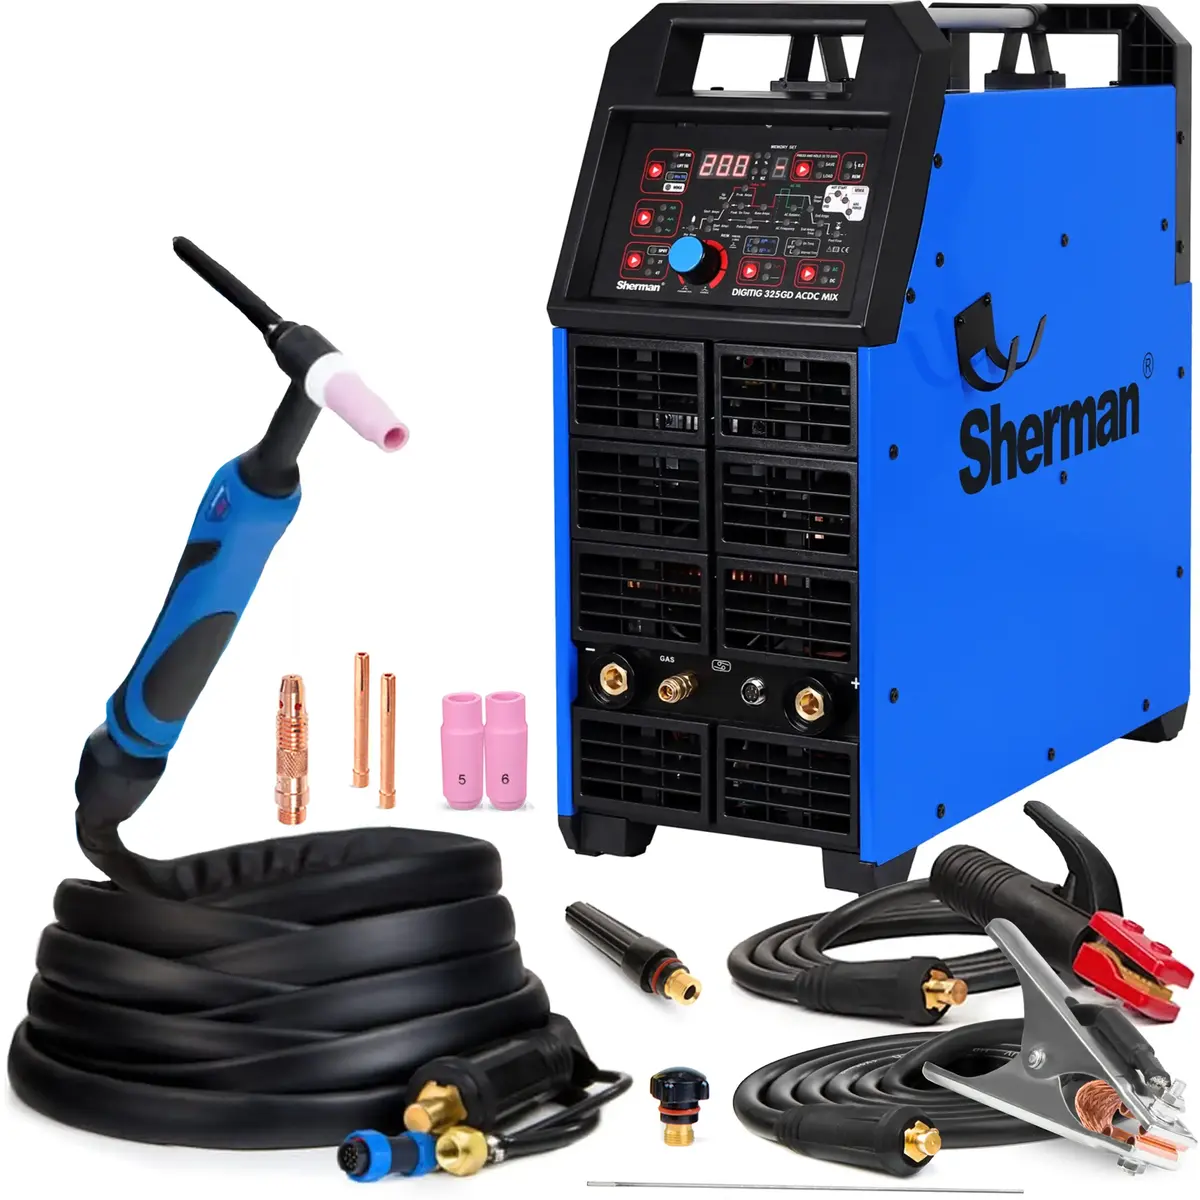 Sherman DIGITIG 325 GD AC/DC |
 SKANDI KRAFT iTECH TIG 220 AC/DC |
Regeneracja misek olejowych i odlewów silnika: Spawanie stopów EN AC drutem AlSi12 (4047)
Wszystkie opisywane wyżej normy z przedrostkiem EN AW dotyczyły blach i rur (przerabianych plastycznie). Jednak co w sytuacji, gdy do warsztatu wjeżdża klient z pękniętą miską olejową, blokiem silnika lub obudową skrzyni biegów?
Te elementy powstają z tzw. odlewów aluminiowych. Posiadają one inne oznaczenia - EN AC (Aluminium Cast), często nazywane potocznie "siluminami". Zawierają one olbrzymie ilości krzemu (często pow. 10%), który odpowiadał za lejącą konsystencję formierską w hucie. Próba zespawania siluminu zwykłym drutem do blach (np. 5356) zakończy się natychmiastowym spękaniem odlewu.
Do naprawy starych odlewów aluminiowych używa się dedykowanego drutu AlSi12 (oznaczenie 4047). Posiada on aż 12% krzemu. Dzięki temu jego temperatura topnienia jest o wiele niższa niż materiału bazowego miski olejowej. Drut rozlewa się błyskawicznie i kapilarnie penetruje pęknięcie, co zapobiega powstawaniu niszczących naprężeń termicznych w starym, zabrudzonym olejem odlewie. W Allweld na innych naszych blogach przeczytasz o tym jak spawać alumiowe rury (doloty, intercoolery) czy też, jak spawać odlewy alumiowe (miski olejowe, bloki silnika, skrzynie biegów).
Dlaczego aluminium nie chce się topić? Tlenek glinu (Al2O3) a rola spawarki AC
Wrzucasz blachę na stół, odpalasz zwykłą spawarkę TIG DC, przykładasz palnik i nagle dzieje się coś dziwnego. Zamiast lśniącego jeziorka, na materiale tworzy się czarny kożuch, który nie chce się stopić, a blacha pod spodem zapada się pod własnym ciężarem. Co się stało?
Przegrałeś walkę z Tlenkiem Glinu (Al₂O₃). Aluminium na otwartym powietrzu błyskawicznie pokrywa się cienką warstwą korundową, chroniącą je przed korozją. Sęk w tym, że rdzeń metalu topi się w temperaturze zaledwie 660°C, podczas gdy ta powłoka pęka dopiero przy ok. 2050°C!
Stopiłeś rdzeń pod spodem, ale kożuch utrzymał go jak w mocnym worku. Zwykła spawarka na prąd stały nie poradzi sobie z tym zjawiskiem. Aby spawać aluminium, musisz zainwestować w spawarkę TIG AC/DC. Do pracy potrzebujesz trybu prądu przemiennego (AC). Jak to działa? Faza ujemna (ujemny kierunek prądu) ładnie topi materiał w głąb. Z kolei ułamek sekundy później faza dodatnia uderza z elektrody wolframowej w górę, "strzelając" w powłokę tlenkową i fizycznie ją rozbijając (to zjawisko to tzw. czyszczenie katodowe). Tylko w ten sposób odsłonisz czyste, lśniące jeziorko gotowe do podania drutu. Jeśli szukasz wiecej informacji, koniecznie przeczytaj nasz artykuł o tym jak spawać aluminium TIG-em AC DC.
Najczęściej Zadawane Pytania (FAQ)
Co oznacza stan utwardzenia T6 na profilach aluminiowych?
Oznaczenie "T6" dodawane na końcu stopów serii 6xxx (np. EN AW-6082 T6) oznacza, że dany profil przeszedł w hucie zaawansowaną obróbkę cieplną – przesycanie i sztuczne starzenie. Zabieg ten drastycznie podnosi jego wytrzymałość mechaniczną (staje się on twardy i sztywny jak stal). Należy pamiętać, że poddanie takiego materiału wysokiej temperaturze łuku spawalniczego (np. podczas spawania TIG) bezpowrotnie niszczy to utwardzenie w tzw. strefie wpływu ciepła (SWC), przez co detal staje się w tym miejscu z powrotem miękki.
Czym różni się aluminium PA6 od PA11?
To różnica decydująca o bezpieczeństwie w warsztacie! PA11 (obecnie według normy EN AW-5754) to stop blach z dodatkiem magnezu – rewelacyjnie się go spawa, swobodnie gnie i jest on odporny na korozję morską. Z kolei PA6 (obecnie EN AW-2017A) to słynne duraluminium domieszkowane miedzią, stosowane do produkcji bardzo twardych części dla lotnictwa i maszyn. PA6 jest stopem wysoce niespawalnym zbrojeniowo – przy próbie ułożenia spoiny łukiem powstają natychmiastowe, głębokie pęknięcia gorące.
Dlaczego spoina aluminiowa robi się czarna po procesie anodowania?
Czernienie spoiny na etapie galwanizerni (anodowania) wynika z zastosowania nieodpowiedniego spoiwa w warsztacie. Najczęstszym błędem jest pospawanie ramy konstrukcyjnej drutem z dodatkiem krzemu (np. popularnym AlSi5 / 4043). Krzem jest bardzo "wrażliwy" na chemię trawiącą – ulega reakcji i zmienia kolor na czarny. Aby detal po anodowaniu pozostał jednorodnie srebrny, spoinę należy ułożyć trudniejszym drutem z domieszką magnezu (AlMg5 / 5356).
Jaki drut spawalniczy wybrać do naprawy miski olejowej lub bloku silnika?
Uszkodzone miski olejowe i bloki silnika nie powstają z blach przerabianych plastycznie (EN AW), lecz z odlewów nazywanych "siluminami" (oznaczanych EN AC). Zawierają one ogromne ilości krzemu ułatwiającego proces odlewania w formach. Do regeneracji i spawania starych odlewów używa się drutu AlSi12 (4047). Dzięki wysokiej zawartości krzemu (12%) drut ten ma znacznie niższą temperaturę topnienia, co pozwala łatwo zalewać i uszczelniać pęknięcia bez wprowadzania potężnych naprężeń termicznych uszkadzających zabrudzony stop.

